การตรวจสอบแบบอินไลน์มักขายเพื่อให้ตรวจจับข้อบกพร่องได้เร็วขึ้น สำหรับไลน์การหล่อเหล็กที่มีความแม่นยำอย่างแท้จริง ค่าที่มากขึ้นจะเปลี่ยนแปลงเมื่อมีการตัดสินใจ ฉันทำงานกับการผลิตการหล่อเหล็กที่ Ningbo Supreme Machinery Co., Ltd มาตั้งแต่สมัยที่มีการตรวจสอบการหล่อเหล็กสีเทาและเหล็กดัดเป็นส่วนใหญ่โดยใช้ตา แตะ และคาลิปเปอร์ การเปลี่ยนไปใช้สายการผลิตแบบอัตโนมัติและการตรวจสอบแบบอินไลน์ไม่ได้ทำให้ไม่จำเป็นต้องมีประสบการณ์อีกต่อไป โดยได้ย้ายประสบการณ์ดังกล่าวไปสู่การหลอม การเท การทำความเย็น และแม้แต่การตัดเฉือน บทความนี้จะพิจารณาว่าการตรวจสอบแบบอินไลน์เปลี่ยนแปลงการควบคุมคุณภาพการหล่อเหล็กที่มีความแม่นยำสูงได้อย่างไร เทคโนโลยีที่ให้ผลตอบแทนดี และจุดใดที่ยังขาดอยู่
การตรวจสอบแบบอินไลน์ไม่ใช่แค่การเอ็กซเรย์: สิ่งที่เราใช้กับไลน์หล่อเหล็กจริงๆ
เมื่อลูกค้าได้ยินว่าเราใช้การตรวจสอบแบบอินไลน์สำหรับการหล่อเหล็กที่มีความแม่นยำ หลายๆ คนคงคิดว่าเรากำลังพูดถึงการเอ็กซ์เรย์ในทุกส่วน นั่นไม่ใช่เรื่องจริง การเอ็กซ์เรย์มีประโยชน์ แต่ช้า มีราคาแพง และมักจะต้องใช้กำลังมากเกินไปสำหรับตัวเรือนปั๊มที่เป็นเหล็กสีเทาหรือตัววาล์วที่เป็นเหล็กดัด สิ่งที่ได้ผลจริงในสายการผลิตคือวิธีการแบบเป็นชั้น: การวิเคราะห์เชิงความร้อนที่เตาเผา การตรวจสอบด้วยอินฟราเรดที่สถานีเท การมองเห็นเครื่องจักรหลังการทำความสะอาด และการทดสอบเอ็กซเรย์แบบกำหนดเป้าหมายหรืออัลตราโซนิกสำหรับชุดงานที่สำคัญ
ที่ Ningbo Supreme Machinery Co., Ltd เราได้รับการผลิต คาสเกรย์นทิกเหล็ก,การหล่อเหล็กดัด, และการหล่อการลงทุนที่แม่นยำเป็นเวลานานกว่า 25 ปี บริษัทเริ่มต้นในปี 1990 ด้วยการหล่อเหล็กและการหล่อสแตนเลส จากนั้นจึงเพิ่มสายการผลิตการหล่อเหล็กหลังปี 2000 เมื่อเวลาผ่านไป สายการผลิตของเราได้ย้ายจากการทำงานแบบใช้แรงคนไปเป็นเครื่องจักรอัตโนมัติ บทเรียนหนึ่งที่ทำซ้ำนั้นเรียบง่าย:การตรวจสอบแบบอินไลน์จะทำงานเฉพาะเมื่อเชื่อมโยงกับการตัดสินใจของกระบวนการเท่านั้นหากข้อมูลไม่เปลี่ยนความร้อนครั้งถัดไป แม่พิมพ์ถัดไป หรือการตั้งค่าการตัดเฉือนครั้งถัดไป เป็นเพียงการเก็บบันทึกเท่านั้น
ข้อโต้แย้งด้านต้นทุน: เหตุใดการหล่อที่ถูกปฏิเสธจึงเป็นเพียงการสูญเสียที่มองเห็นได้
เมื่อการหล่อเหล็กที่มีความแม่นยำถูกปฏิเสธในการตรวจสอบขั้นสุดท้าย การสูญเสียที่มองเห็นได้คือการหล่อนั่นเอง การสูญเสียที่มองไม่เห็นมักจะมากกว่า คุณได้ใช้พลังงานในการหลอมละลาย ทรายหล่อ แรงงาน ค่าเผื่อการตัดเฉือน และบางครั้งก็ต้องใช้ช่วงการส่งมอบของลูกค้าไปแล้ว สำหรับท่อร่วมไฮดรอลิกแบบเหล็กดัดที่ผลิตตามมาตรฐาน ASTM A536 65-45-12 ข้อบกพร่องในการหดตัวที่พบหลังการตัดเฉือนอาจหมายถึงชิ้นส่วนที่เป็นเศษซากซึ่งมีวัสดุถูกนำออกแล้ว 2–3 มม. จากพื้นผิวที่สำคัญ นั่นไม่ใช่แค่การสูญเสียการคัดเลือกนักแสดงเท่านั้น เป็นการสูญเสียความสามารถในการตัดเฉือน
นี่คือเหตุผลว่าทำไมฉันถึงชอบตัดสินการตรวจสอบแบบอินไลน์โดยพิจารณาว่าสามารถแทรกแซงได้เร็วแค่ไหน การอ่านค่าการวิเคราะห์เชิงความร้อนที่บ่งชี้แนวโน้มแมกนีเซียมตกค้างต่ำก่อนการเทสามารถช่วยประหยัดทั้งทัพพีได้ กล้องอินฟราเรดที่จับอุณหภูมิการเทต่ำกว่า 1380°C สามารถป้องกันการปิดเย็นในการหล่อเหล็กสีเทาผนังบางได้ วิชันซิสเต็มสเตชั่นหลังจากการยิงระเบิดสามารถจับรอยแตกที่พื้นผิวได้ก่อนที่ชิ้นส่วนจะถึงศูนย์แมชชีนนิ่งเซ็นเตอร์ สิ่งเหล่านี้ไม่สามารถแทนที่การตรวจสอบขั้นสุดท้ายได้ โดยจะลดจำนวนข้อบกพร่องที่เคยไปถึงการตรวจสอบขั้นสุดท้าย
การจับคู่เทคโนโลยีการตรวจสอบกับเหล็กสีเทา เหล็กดัด และการหล่อการลงทุน
ไม่ใช่ทุกเทคโนโลยีการตรวจสอบแบบอินไลน์ที่เหมาะกับกระบวนการหล่อเหล็กทุกกระบวนการ ตารางด้านล่างเป็นการเปรียบเทียบเชิงปฏิบัติที่ผมใช้ในการกำหนดค่าบรรทัด ไม่ใช่การจัดอันดับทางทฤษฎี มันสะท้อนถึงสิ่งที่เราได้เห็นการทำงานในขั้นตอนการผลิตจริง
| เทคโนโลยี | พอดีที่สุด | ความเร็วในการตรวจจับทั่วไป | ข้อบกพร่องหลักที่ตรวจพบ | ข้อจำกัดในการหล่อเหล็ก |
|---|---|---|---|---|
| การวิเคราะห์เชิงความร้อน | การควบคุมการหลอมละลายและการทำให้เป็นก้อนกลม | 30–90 วินาทีต่อความร้อน | การดริฟท์ที่เทียบเท่ากับคาร์บอน การซีดจางของก้อนกลม แนวโน้มความเย็น | การวัดทางอ้อม ต้องการการสอบเทียบด้วยโลหะวิทยา |
| การถ่ายภาพความร้อนอินฟราเรด | อุณหภูมิการเทและการเติมแม่พิมพ์ | เรียลไทม์ระหว่างการเท | การปิดเครื่องเย็น การวิ่งผิด การเบี่ยงเบนอุณหภูมิเท | แนวสายตาเท่านั้น การวางควันและทัพพีอาจรบกวนได้ |
| วิชันซิสเต็ม | การตรวจสอบพื้นผิวหลังการทำความสะอาด | 1-5 วินาทีต่อส่วน | รอยแตก เสี้ยน ระบบปิดเย็น วัสดุที่ขาดหายไป มีการรวมทราย | ไม่สามารถมองเห็นข้อบกพร่องภายในได้ เรื่องแสงและการวางแนวของชิ้นส่วน |
| การเอ็กซ์เรย์แบบเรียลไทม์ | เหล็กดัดและการหล่อเหล็กกล้าที่มีความสำคัญต่อความปลอดภัย | 10–60 วินาทีต่อส่วน | ความพรุนของการหดตัว, รอยแตกภายใน, การรวม | ต้นทุนสูง ความเร็วของสายช้าลง ข้อกำหนดด้านความปลอดภัยจากรังสี |
| การทดสอบอัลตราโซนิก | เหล็กดัดและเหล็กหล่อหน้างานหนัก | 2–10 วินาทีต่อจุด | ช่องว่างภายใน รอยแตก การแปรผันของก้อนกลมในส่วนหนา | จำเป็นต้องมีการมีเพศสัมพันธ์ รูปทรงที่ซับซ้อนเป็นเรื่องยาก |
สำหรับการหล่อเหล็กสีเทา เช่น ตัววาล์วไฮดรอลิกและส่วนประกอบของเครื่องมือกล การตรวจสอบเครื่องจักรด้วยการมองเห็นและการเทแบบอินฟราเรดมักจะให้ผลตอบแทนที่ดีที่สุด กราไฟท์เกล็ดของเหล็กสีเทาให้การหน่วงและการนำความร้อนได้ดี แต่ยังหมายถึงข้อบกพร่องที่พื้นผิวเป็นเรื่องปกติเพียงพอที่จะพิสูจน์การตรวจสอบด้วยภาพอัตโนมัติ สำหรับการหล่อเหล็กดัด การวิเคราะห์เชิงความร้อน และสสารเอ็กซ์เรย์แบบกำหนดเป้าหมายมากขึ้น เนื่องจากความเป็นก้อนกลมและความสมบูรณ์ภายในส่งผลโดยตรงต่ออายุการยืดตัวและอายุความล้า สำหรับการหล่อการลงทุนที่แม่นยำ ลำดับความสำคัญจะเปลี่ยนไปที่ขนาดรูปแบบขี้ผึ้งและความสมบูรณ์ของเปลือก ซึ่งการสแกนด้วยเลเซอร์และการบันทึกข้อมูลกระบวนการมักจะมีความสำคัญมากกว่าการถ่ายภาพรังสีแบบอินไลน์
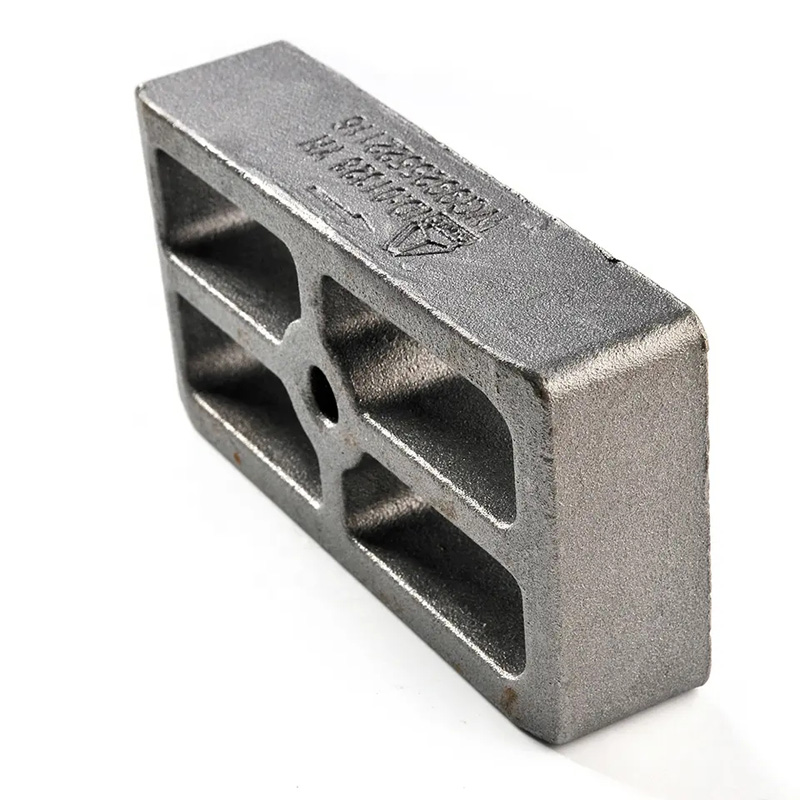
การตรวจสอบแบบอินไลน์เชื่อมโยงกับการตัดเฉือนและการประกอบอย่างไร
สิ่งหนึ่งที่ฉันได้เรียนรู้จากหลายปีของการผลิตการหล่อเหล็กที่ Ningbo Supreme Machinery Co., Ltd ก็คือการควบคุมคุณภาพไม่สามารถหยุดอยู่แค่ที่ประตูโรงหล่อได้ การหล่อเหล็กที่มีความแม่นยำซึ่งผ่านการตรวจสอบขนาดยังคงล้มเหลวที่แมชชีนนิ่งเซ็นเตอร์ หากความแข็งหรือโครงสร้างจุลภาคของการหล่อแตกต่างกันไป ตัวอย่างเช่น เหล็กสีเทาที่มีความหนาวเย็นสามารถวัดได้ภายในพิกัดความเผื่อแต่จะทำลายเครื่องมือคาร์ไบด์ เหล็กดัดที่มีก้อนกลมต่ำสามารถตัดเฉือนได้ง่ายแต่ไม่ผ่านการทดสอบแรงดัน
นี่คือจุดที่ข้อมูลการตรวจสอบอินไลน์มีคุณค่านอกเหนือจากโรงหล่อ เมื่อเราบันทึกผลการวิเคราะห์เชิงความร้อน อุณหภูมิในการเท และข้อมูลการหล่อเย็นตามแบทช์ เราสามารถเชื่อมโยงกับประสิทธิภาพของการตัดเฉือนได้ หากลูกค้ารายงานการสะท้านหรือการสึกหรอของเครื่องมือมากเกินไปในการหล่อเหล็กสีเทาชุดใดชุดหนึ่ง เราสามารถย้อนกลับไปดูปริมาณคาร์บอนที่เทียบเท่าและอัตราการเย็นตัวลงได้ หากการหล่อเหล็กดัดไม่ผ่านการทดสอบการรั่วหลังการตัดเฉือน เราสามารถตรวจสอบแนวโน้มการตกค้างของแมกนีเซียมและความเป็นก้อนกลมได้ การตรวจสอบย้อนกลับนั้นไม่ได้สวยงามนัก แต่เป็นสิ่งที่เปลี่ยนการควบคุมคุณภาพให้เป็นการควบคุมกระบวนการ
สำหรับลูกค้าที่ได้รับทั้งเหล็กหล่อและชิ้นส่วนสำเร็จรูปจากเรา การเชื่อมโยงนี้ช่วยลดความผิดได้ แทนที่จะโต้แย้งว่าข้อบกพร่องเกิดจากการหล่อหรือการตัดเฉือน เราสามารถดูข้อมูลร่วมกันได้
ตัวอย่างการกำหนดค่าที่ใช้งานได้จริงสำหรับท่อร่วมไฮดรอลิกแบบเหล็กดัด
ผมขอยกตัวอย่างที่เป็นรูปธรรม สมมติว่าเรากำลังใช้งานท่อร่วมไฮดรอลิกที่เป็นเหล็กดัดซึ่งมีความหนาของผนัง 8–12 มม. วัสดุ ASTM A536 65-45-12 และค่าเผื่อการตัดเฉือน 2.5 มม. บนพื้นผิวที่วิกฤต ลูกค้าต้องการการทดสอบความแน่นของแรงกดหลังการตัดเฉือนและมีความเป็นก้อนกลมอย่างน้อย 85%
ในด้านของการหลอมเหลว เราจะใช้สเปกโตรเมทรีการปล่อยแสงด้วยแสงสำหรับการวิเคราะห์ทางเคมีและเชิงความร้อนสำหรับแนวโน้มเทียบเท่าคาร์บอนและความเป็นก้อนกลม หน้าต่างเป้าหมายคือ C 3.5–3.7%, Si 2.2–2.5%, Mg 0.04–0.06% ในด้านการเท กล้องถ่ายภาพความร้อนอินฟราเรดจะตรวจสอบอุณหภูมิการเท โดยรักษาอุณหภูมิให้อยู่ระหว่าง 1390°C ถึง 1420°C หลังจากทำความสะอาด วิชันซิสเต็มจะตรวจสอบรอยแตกบนพื้นผิวและการปิดเย็น สำหรับชุดงานที่สำคัญ การทดสอบเอ็กซ์เรย์หรืออัลตราโซนิกแบบเรียลไทม์จะตรวจสอบการหดตัวภายในในส่วนหนารอบๆ พอร์ตบอส
การกำหนดค่านี้ไม่ได้ตรวจสอบทุกชิ้นส่วนด้วยการเอ็กซ์เรย์ ใช้เทคโนโลยีที่เหมาะสมในขั้นตอนที่เหมาะสม ผลลัพธ์ที่ได้คือความประหลาดใจในการตัดเฉือนน้อยลง และอัตราการผ่านการทดสอบแรงดันที่เสถียรยิ่งขึ้น จากประสบการณ์ของผม การรวมกันดังกล่าวมีความสำคัญมากกว่าการซื้อเครื่องตรวจสอบที่แพงที่สุดในตลาด
สิ่งที่ฉันจะตรวจสอบก่อนซื้อระบบการตรวจสอบแบบอินไลน์
หากคุณกำลังประเมินการตรวจสอบอินไลน์สำหรับการหล่อเหล็กที่มีความเที่ยงตรงสูง ฉันจะถามคำถามสี่ข้อก่อนที่จะดูโบรชัวร์อุปกรณ์ ประการแรก คุณกำลังพยายามป้องกันข้อบกพร่องใด และข้อบกพร่องนั้นเกิดขึ้นที่ขั้นตอนกระบวนการใด ประการที่สอง คุณจะทำอย่างไรกับข้อมูล จะเปลี่ยนค่าที่ตั้งไว้ หยุดการเท หรือปรับออฟเซ็ตการตัดเฉือนหรือไม่ ประการที่สาม ต้นทุนของข้อบกพร่องที่พลาดไปเทียบกับต้นทุนของระบบการตรวจสอบคือเท่าใด ประการที่สี่ ใครจะดูแลและปรับเทียบระบบหลังการติดตั้ง?
ที่ Ningbo Supreme Machinery Co., Ltd การผลิตของเราได้พัฒนาจากการทำงานแบบใช้คนเป็นเครื่องจักรอัตโนมัติ เนื่องจากระบบอัตโนมัติช่วยแก้ปัญหาความสม่ำเสมอซึ่งการทำงานแบบใช้คนไม่สามารถทำได้ แต่ระบบอัตโนมัติที่ไม่มีการตอบรับกระบวนการเป็นเพียงการเปลี่ยนแปลงที่เร็วกว่า การตรวจสอบแบบอินไลน์เป็นวงจรป้อนกลับที่ทำให้ระบบอัตโนมัติมีประโยชน์สำหรับการควบคุมคุณภาพการหล่อเหล็กหล่อที่มีความแม่นยำ
คำถามที่พบบ่อย
การตรวจสอบแบบอินไลน์แทนที่การตรวจสอบขั้นสุดท้ายสำหรับการหล่อเหล็กหรือไม่
ไม่ การตรวจสอบแบบอินไลน์จะช่วยลดจำนวนข้อบกพร่องที่ไปถึงการตรวจสอบขั้นสุดท้าย แต่การตรวจสอบขั้นสุดท้ายยังคงจำเป็นสำหรับการสุ่มตัวอย่างเป็นชุดและเกณฑ์การยอมรับเฉพาะของลูกค้า สำหรับการหล่อเหล็กดัดที่มีความสำคัญต่อความปลอดภัย ยังคงต้องมีการทดสอบขนาดขั้นสุดท้ายและแรงดัน
เทคโนโลยีการตรวจสอบแบบอินไลน์ใดที่คุ้มค่าที่สุดสำหรับการหล่อเหล็กสีเทา
สำหรับสายการผลิตหล่อเหล็กสีเทาส่วนใหญ่ วิชันซิสเต็มหลังการทำความสะอาดและการตรวจสอบอุณหภูมิการเทแบบอินฟราเรดจะให้การคืนทุนที่รวดเร็วที่สุด โดยตรวจจับข้อบกพร่องที่พื้นผิวและการปิดเย็นโดยไม่ทำให้สายการผลิตช้าลงอย่างมาก การวิเคราะห์เชิงความร้อนก็มีความสำคัญเช่นกัน แต่เป็นเครื่องมือควบคุมการหลอมเหลวมากกว่าเครื่องมือตรวจสอบชิ้นส่วน
การตรวจสอบแบบอินไลน์สามารถตรวจพบปัญหาก้อนกลมในเหล็กดัดก่อนการเทได้หรือไม่
สามารถบ่งบอกถึงแนวโน้มได้ แต่ไม่ได้ให้ตัวเลขที่เป็นก้อนกลมสุดท้ายในแบบเรียลไทม์ การวิเคราะห์เชิงความร้อนรวมกับการตรวจโลหะวิทยาอย่างรวดเร็วสามารถแสดงว่าแมกนีเซียมตกค้างและเส้นโค้งการระบายความร้อนอยู่ภายในกรอบเวลาที่คาดหวังหรือไม่ หากแนวโน้มอยู่นอกหน้าต่าง โรงหล่อสามารถปรับลำดับการบำบัดหรือเทได้
Ningbo Supreme เครื่องจักร Co., Ltd สนับสนุนการตรวจสอบแบบอินไลน์สำหรับการหล่อการลงทุนอย่างไร
สำหรับการหล่อแบบลงทุนที่แม่นยำ เรามุ่งเน้นไปที่ความเสถียรของมิติรูปแบบขี้ผึ้ง ความหนาของเปลือก และบันทึกอุณหภูมิการเท การสแกนด้วยเลเซอร์และการบันทึกข้อมูลกระบวนการมักจะมีประโยชน์มากกว่าการเอ็กซ์เรย์อินไลน์สำหรับการหล่อเหล่านี้ เรากำหนดแนวทางการตรวจสอบตามโลหะผสม รูปทรง และมาตรฐานการยอมรับของลูกค้า
มาตรฐานใดที่ใช้โดยทั่วไปในการตรวจสอบการหล่อเหล็ก?
ข้อมูลอ้างอิงทั่วไป ได้แก่ ASTM A48 สำหรับเหล็กสีเทา, ASTM A536 สำหรับเหล็กดัด, ISO 1083 สำหรับเหล็กหล่อกราไฟท์ทรงกลม, ISO 8062 สำหรับความคลาดเคลื่อนของขนาด และ ASTM E446 หรือ E186 สำหรับการตรวจด้วยภาพรังสี มาตรฐานที่ใช้บังคับขึ้นอยู่กับวัสดุและการใช้งาน
หากคุณกำลังประเมินการตรวจสอบแบบอินไลน์สำหรับโครงการหล่อเหล็กที่มีความแม่นยำ หรือต้องการหารือเกี่ยวกับเหล็กสีเทา เหล็กดัด หรือการควบคุมคุณภาพการหล่อการลงทุน คุณสามารถติดต่อได้Ningbo Supreme เครื่องจักร Co., Ltdโดยตรง. แบ่งปันเกรดวัสดุ ขนาดที่สำคัญ และข้อกังวลเรื่องข้อบกพร่อง แล้วเราจะช่วยกำหนดการกำหนดค่าการตรวจสอบเชิงปฏิบัติสำหรับสายการผลิตของคุณได้